
Реестр российской промышленной продукции, ПП РФ № 719 ·
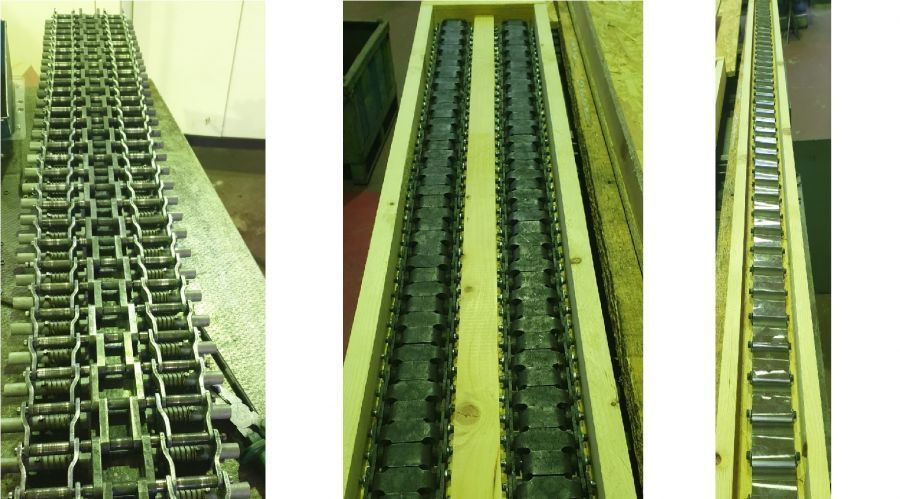
Штампующие цепи в сборе для штампующих машин тип Ж7 – ШМК МСДР102422.380.00.000.
Производитель: ФЕДЕРАЛЬНОЕ ГОСУДАРСТВЕННОЕ БЮДЖЕТНОЕ НАУЧНОЕ УЧРЕЖДЕНИЕ "ФЕДЕРАЛЬНЫЙ НАУЧНЫЙ АГРОИНЖЕНЕРНЫЙ ЦЕНТР ВИМ", Москва
ОКПД2 28.93.32.000ТН ВЭД 8438 90 000 0Изготовлена по Технические условия МСДР .102422.380.00.000ТУ
Реестровая запись
Запись реестра российской промышленной продукции: номер, сроки, выписка.
| Реестровый номер | |
|---|---|
| Первичный номер | 2143\1\2023 |
| Статус | Действует |
| Действует до | 18.12.2026 |
| Включена в реестр | 19.12.2023 |
| Выписка | Выписка из реестра российской промышленной продукции (ГИСП, PDF с подписью) |
Классификация
Коды продукции по общероссийским классификаторам.
| ОКПД2 | 28.93.32.000 — Части оборудования для производства пищевых продуктов |
|---|---|
| ТН ВЭД | 8438 90 000 0 |
| Изготовлена по | Технические условия МСДР .102422.380.00.000ТУ |
Производитель
Реквизиты предприятия по записи в перечне.
| ИНН | 7721022959 |
|---|---|
| ОГРН | 1037739771827 |
| Регион | Москва |
| Юридический адрес | 109428, МОСКВА ГОРОД, ПРОЕЗД 1-Й ИНСТИТУТСКИЙ, 5 |
Основание записи
Документ, по которому продукцию внесли в реестр.
| Основание | СТ-1 № 3021017244 от 20.11.2023 |
|---|---|
| Срок действия основания | 19.11.2024 |
| Департамент | Департамент сельскохозяйственного, пищевого и строительно-дорожного машиностроения |
| Номер заключения | 137095/07 |
Что это за изделие
Описание и характеристики из каталога ГИСП. Для нацрежима действуют статус записи и официальная выписка, а не эта витрина.
| Регион производства | Москва |
|---|---|
| Единица измерения | Штука |
Штампующие цепи в сборе для штампующих машин карамельного производства (МСДР102422.380.00.000.) , применяются в составе машины типа Ж7-ШМК. Штампующие цепи в сборе предназначены для формирования карамельной продукции с разнообразной начинкой. Изделие состоит из верхней и нижней формующих цепей и двух боковых цепей. Верхняя формующая цепь состоит из одного ряда звеньев, расположенных в центре формования карамели, и двух рядов скоб, расположенных по обеим сторонам звеньев. В каждый узел звена вмонтированы толкатели с пружинами. Нижняя формующая цепь состоит из одного ряда звеньев, по бокам которых о находятся дистанционные втулки. Детали узла формования карамели соединены между собой осями. Толкатели узла формования карамели по площадкам звеньев движутся навстречу друг другу. В процессе работы звенья нижней формующей цепи располагаются соответственно под звеньями верхней формующей цепи и образуют замкнутый контур, внутри которого и перемещаются толкатели.
Характеристики
| Шаг формирующего устройства | 38 |
|---|---|
| Длина верхней формирующей цепи | 1394 |
| Ширина верхней формирующей цепи | 234 |
| Длина нижней формирующей цепи | 1687 |
| Ширина нижней формирующей цепи | 70 |
| Длина боковой цепи | 939 |
| Ширина боковой цепи | 69 |
| Масса | 48 |
Стандартизация
| Нормативный документ | Технические условия МСДР .102422.380.00.000ТУ |
|---|
Карточка собрана сервисом «ТоварминПРО» по выгрузке перечня ПП РФ № 719. Она помогает проверить статус и реквизиты, но не заменяет официальную выписку Минпромторга.